


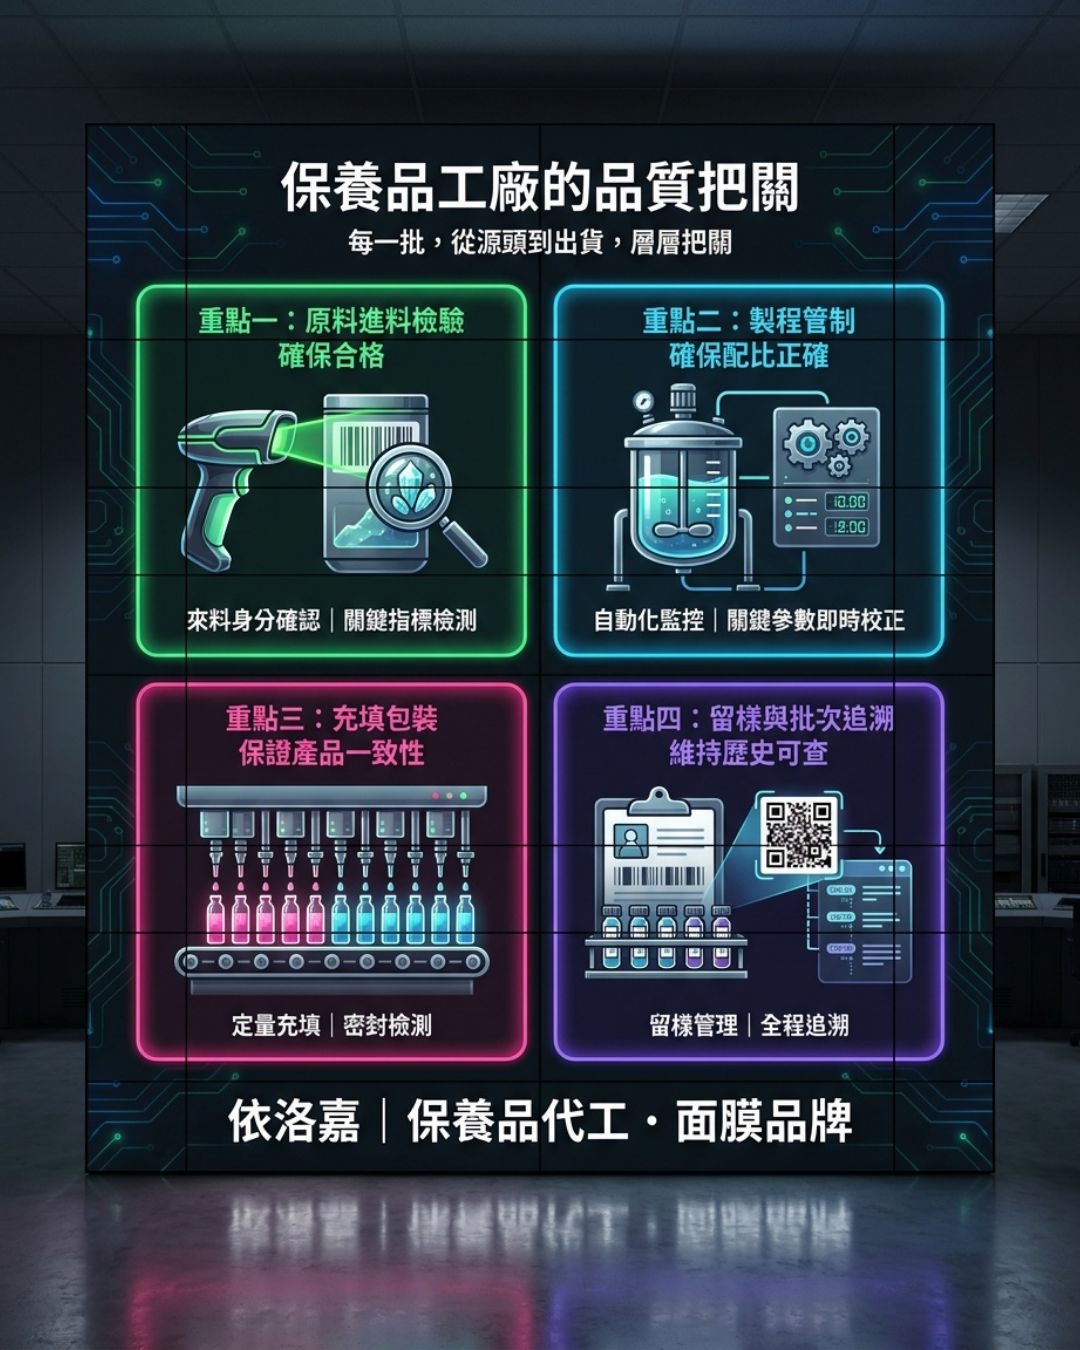
第一站:原料進料區,先看標示與批號再開箱
在進料區最容易看到的細節,是一桶原料被貼上「待驗」標籤,放在隔離區,還不能進倉。驗收人員第一件事是核對品名、批號、供應商出具的檢驗報告與訂單是否一致,再看外包裝有無破損、受潮、封口被動過。接著取樣做感官判斷:外觀、顏色、氣味與留存的標準樣比對,必要時量 pH 或黏度。這一站的判斷標準是「與規格書逐項相符」,而不是「看起來沒問題」。有任何一項對不上,就維持待驗或貼上不合格標籤,隔離後通知供應商退換,不會先用掉再說。
第二站:秤料與製程區,每一步都有人覆核
通過的原料以先進先出方式領出。秤料時一人秤、一人核對,品名、批號、重量都寫進製造紀錄。乳化、加熱、均質、冷卻各有設定的溫度與時間範圍,操作員在紀錄表上逐段填寫實際數值。常見的錯誤是水相與油相溫度差太多,或冷卻時過早加入怕熱的成分,結果出現油水分離、黏度偏低。一旦數值超出範圍,不是自行調整後繼續,而是停下來通知主管,評估能否補救並把偏差寫進紀錄。
第三站:半成品放行前的品管取樣
大鍋內容物做完後,會先取樣檢查外觀、氣味、pH、黏度,並與打樣時確認的標準比對。微生物檢驗另行取樣,依規定項目判定。這一站決定半成品能否往下走:數據合格才貼上放行標籤,不合格就隔離,由研發與品管討論是重工還是報廢。重工要有紀錄,不能口頭處理。
第四站:充填包裝線,先清線再開機
換品項時最重要的動作是清線:確認上一批的瓶子、標籤、說明書都已清空,由線長簽名才能開機。包材使用前要檢查外觀並依製程要求清潔,充填開始後每隔一段時間抽檢容量與封口,旋蓋做扭力與倒置不漏測試,標籤核對批號、效期與品名。抽檢發現容量偏差,就回推到上一次合格抽檢之後生產的那一段,全部隔離重驗。
第五站:成品放行、留樣與追溯
成品入庫前由品管核對製造紀錄、檢驗結果與包裝紀錄是否齊全,才簽署放行。每批會留存樣品,在效期內保存,日後有客訴或安定性疑問時可回頭比對。紀錄上,成品批號能往回查到使用的原料批號、製造日期、操作人員與機台,往外則能查到出貨對象。這套追溯在 ISO 22716 的架構下是基本要求,目的是出問題時能鎖定範圍,而不是全面下架。
自己去看工廠時可以問的三個問題
一是不合格品放在哪裡、誰能決定處理;二是換品項時怎麼確認清線;三是能否查出一批成品用了哪些原料批號。答得出來又有紀錄佐證,才算有制度。若想進一步了解,依洛嘉位於臺南佳里,電話 06-7266551。


